Artykuł sponsorowany
Jak zakład produkcyjny weryfikuje dokumentację, zanim uruchomi obróbkę stali na zamówienie
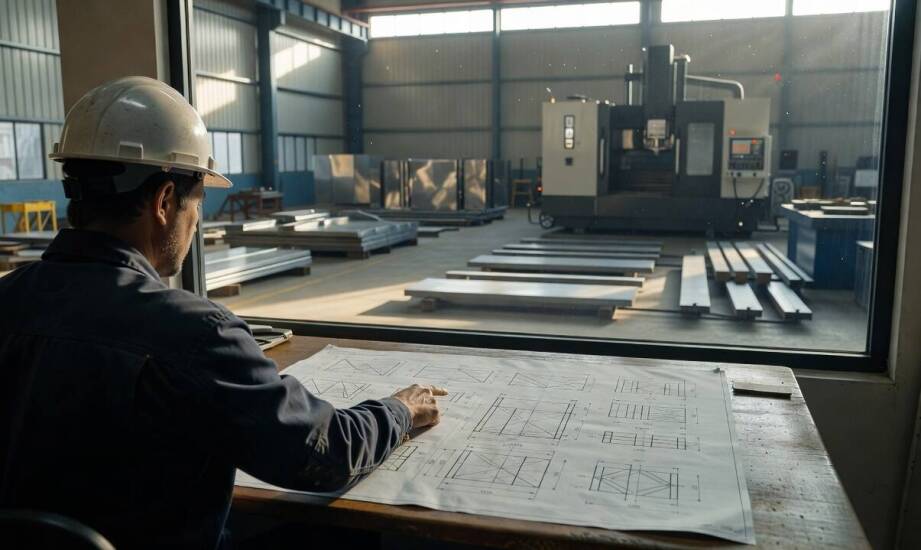
Przyjęcie dokumentacji technicznej to moment, który decyduje o płynności całej produkcji. Zanim arkusze blach i profile stalowe trafią na stoły robocze, specjaliści muszą dokładnie przeanalizować każdy szczegół projektu inżynieryjnego. Błędy wykryte już po uruchomieniu cięcia laserowego lub palenia plazmowego oznaczają niepotrzebne straty materiałowe oraz przestoje na hali. Dlatego rygorystyczna weryfikacja wytycznych na samym początku zabezpiecza prawidłowy przebieg późniejszego spawania i montażu gotowych modułów. Tylko kompletny i sprawdzony projekt pozwala na bezproblemową obróbkę stali na zamówienie w założonym terminie.
Co sprawdzają inżynierowie w dokumentacji przed produkcją?
Rysunki warsztatowe to podstawowe źródło wiedzy dla inżynierów oraz operatorów maszyn numerycznych. Dokumentacja musi zawierać precyzyjne wymiary każdego detalu, dokładne rozmieszczenie otworów oraz wytyczne dotyczące ukosowania krawędzi. Równie istotne są informacje o rodzajach, grubościach i długościach planowanych spoin, które będą przenosić obciążenia w gotowym obiekcie. Technicy weryfikują zgodność tych danych z głównym projektem wykonawczym oraz obowiązującymi normami technicznymi, takimi jak europejski standard PN-EN 1090-2.
Kolejnym weryfikowanym obszarem są specyfikacje materiałowe, które decydują o wytrzymałości całej konstrukcji. Zleceniodawca określa konkretne gatunki stali, na przykład S235 lub S355 według standardu EN 10025-2, a także wymagany typ dokumentu kontroli dla danej partii. W większości przypadków niezbędny jest atest 3.1 sporządzony zgodnie z normą EN 10204. Dostarczony certyfikat potwierdza wyniki badań chemicznych oraz właściwości mechanicznych i jest trwale powiązany z konkretnym numerem wytopu hutniczego. Wszelkie rozbieżności między oczekiwaniami a faktycznymi właściwościami blach muszą zostać wyjaśnione przed pierwszym cięciem.
Tolerancje wymiarowe wyznaczają ramy dopuszczalnych odchyłek podczas cięcia i gięcia elementów stalowych. Wymagania projektowe precyzują klasy wykonania, które wpływają na maksymalne różnice w prostoliniowości, płaskości czy głębokości wycinanych profili. Właściwe określenie tych parametrów na wczesnym etapie weryfikacji zapobiega poważnym problemom podczas pasowania skomplikowanych węzłów na hali montażowej.
Jak wygląda planowanie operacji i podział materiału?
Zatwierdzona dokumentacja trafia bezpośrednio do działu technologicznego, który przekłada wizję konstruktora na gotowy plan działania dla parku maszynowego. Zespół inżynierów opracowuje sekwencję operacji, wyznaczając optymalną kolejność cięcia laserowego, wiercenia otworów oraz łączenia elementów. Odpowiedni podział blach i profili na partie produkcyjne optymalizuje czas pracy maszyn oraz ogranicza powstawanie odpadów. Na tym etapie przygotowuje się szczegółową dokumentację CAD oraz przestrzenne modele 3D, które następnie generują kod sterujący dla numerycznych centrów obróbczych.
Producent konstrukcji stalowych opiera organizację pracy na certyfikowanych systemach zakładowej kontroli produkcji. Firma AGICO wykorzystuje zaawansowany park maszynowy wyposażony w lasery CNC oraz zrobotyzowane stanowiska spawalnicze, aby sprawnie realizować zlecenia na podstawie dostarczonych wytycznych. Nowoczesne zaplecze techniczne umożliwia precyzyjne odtworzenie skomplikowanej geometrii detali zgodnie z zatwierdzonymi modelami komputerowymi. Automatyzacja tego procesu minimalizuje ryzyko błędów przy przenoszeniu wymiarów z papieru na materiał.
Bieżąca weryfikacja surowca podczas podziału na partie gwarantuje, że użyta stal faktycznie odpowiada założeniom konstrukcyjnym z projektu. Operatorzy na bieżąco pilnują, aby parametry ciętych blach zgadzały się z dokumentacją technologiczną, zanim zlecą ich przekazanie na stanowiska spawalnicze. Wykrycie braku zgodności w specyfikacji materiałowej wstrzymuje dalsze przetwarzanie danej partii.
Zakończenie obróbki mechanicznej oraz spawania otwiera kluczowy etap weryfikacji gotowych wyrobów. Zakładowa kontrola jakości skupia się przede wszystkim na sprawdzeniu poprawności wykonanych spoin oraz przygotowaniu elementów do bezpiecznego transportu i montażu. Ostateczna weryfikacja obejmuje także zgodność zespawanego układu z wymiarami pierwotnie zatwierdzonymi przez technologów przed rozpoczęciem prac. Jeśli projekt tego wymagał, na tym etapie kompletuje się również dokumentację powykonawczą, która stanowi potwierdzenie zachowania norm technicznych.
Skrupulatne sprawdzanie rysunków warsztatowych przed uruchomieniem maszyn to fundament stabilnego procesu wytwórczego w branży metalowej. Wyeliminowanie braków informacyjnych na etapie przygotowania produkcji ogranicza ryzyko wprowadzania kosztownych poprawek w gotowych już modułach. Płynny obieg rzetelnych danych technicznych przekłada się na wysoką jakość wyrobów oraz terminowe dostarczenie konstrukcji budowlanych bezpośrednio do inwestora.
Polecane artykuły

Znaczenie kolorystyki w renowacji sztandarów – jak dobrać odpowiednie barwy?
Kolorystyka odgrywa kluczową rolę w renowacji sztandarów, wpływając na estetykę oraz symbolikę tych elementów. Odpowiedni dobór barw jest istotny, gdyż różne kolory mogą wywoływać odmienne emocje i skojarzenia. Na przykład czerwień często kojarzy się z odwagą i poświęceniem, podczas gdy niebieski sy

Jak łączyć lekkie spodenki z bluzą w codziennych stylizacjach dziecka
Codzienne ubieranie malucha często wymaga kompromisu między estetyką a wygodą. Dziecko potrzebuje pełnej swobody podczas zabawy, a rodzic oczekuje, że zestaw przetrwa wizytę na placu zabaw w nienaruszonym stanie. Połączenie lekkiego dołu z cieplejszą górą tworzy sprawdzony, całoroczny fundament gard