Artykuł sponsorowany
Jak rodzaj metalu wpływa na przygotowanie powierzchni przed nałożeniem gumy
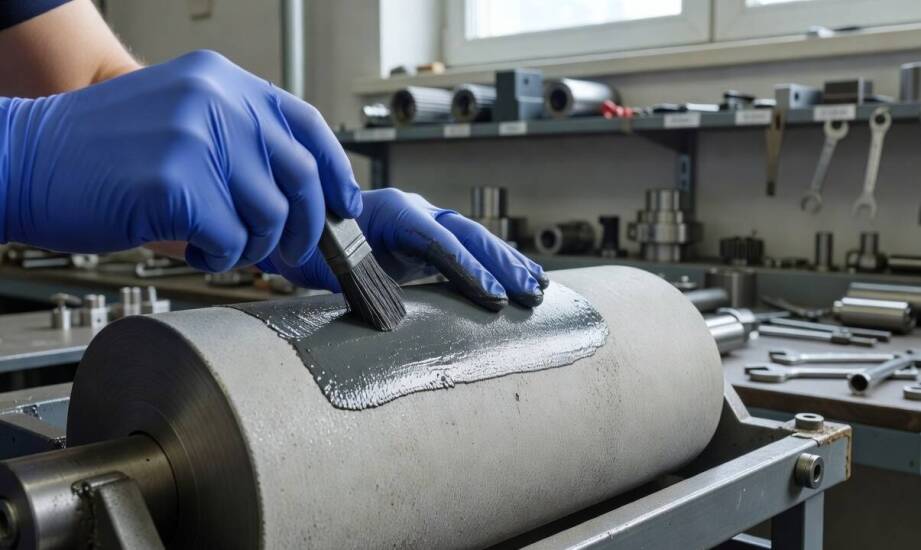
Różnice w przyczepności gumy do poszczególnych rodzajów metali widać wyraźnie już na etapie wczesnych testów produkcyjnych. Na klasycznej stali węglowej połączenie elastomeru z podłożem osiąga bardzo wysoką wytrzymałość na odrywanie, pod warunkiem wcześniejszego, starannego oczyszczenia detalu. Z kolei popularna stal nierdzewna pokryta naturalną warstwą pasywną zmusza technologów do stosowania dodatkowych procesów aktywacji. W przypadku stopów aluminium głównym problemem stają się narastające tlenki. Ten lekki materiał budowlany najczęściej wymaga agresywnego trawienia chemicznego, aby całkowicie wyeliminować ryzyko delaminacji powłoki. Właściwe rozpoznanie właściwości danego stopu pozwala inżynierom omijać kosztowne błędy jeszcze przed rozpoczęciem seryjnej produkcji. Zignorowanie specyfiki wybranego materiału niemal zawsze prowadzi do szybkiego oddzielenia się osłony podczas eksploatacji maszyn. Przemysłowe zastosowania wyrobów kompozytowych wymagają bowiem bezwzględnej trwałości złącza w najbardziej wymagających warunkach.
Jak przygotować powierzchnię przed nałożeniem gumy
Proces przygotowania bazy metalowej startuje od rygorystycznego usunięcia warstw oleju, smaru przemysłowego, zgorzeliny walcowniczej oraz ognisk rdzy. Wszelkie zabrudzenia na styku materiałów tworzą szczelną barierę uniemożliwiającą chemiczne i mechaniczne wiązanie elastomeru. Pozostawienie choćby mikroskopijnych śladów ropopochodnych preparatów sprawia, że nawet najdroższa i najlepiej skomponowana mieszanka nie utrzyma się na docelowym elemencie.
Kolejnym etapem produkcyjnym jest dogłębne odtłuszczanie przy użyciu specjalistycznej chemii rozpuszczalnikowej lub gorącej pary pod ciśnieniem. Następnie obrabiany detal trafia do zamkniętej komory na piaskowanie lub śrutowanie. Nadrzędnym celem obróbki strumieniowo-ściernej jest osiągnięcie stopnia czystości Sa 2,5 oraz ścisła kontrola chropowatości profilu, mieszcząca się zazwyczaj w przedziale Ra 3,2–6,3 µm. Wyraźna struktura mikroskopijnych nierówności znacząco rozwija rzeczywistą powierzchnię styku. Umożliwia to solidne kotwienie mechaniczne wtryskiwanego materiału na optymalnie przygotowanym podłożu.
Sama specyfika obrabianego metalu wymusza modyfikację całego procesu przygotowawczego. Elementy wykonane z aluminium przechodzą wieloetapowe trawienie kwasowe, które usuwa zwięzłą powłokę tlenkową blokującą swobodną adhezję. Stal nierdzewna poddawana jest z kolei precyzyjnemu szkiełkowaniu lub działaniu silnych aktywatorów, co pozwala ostatecznie przełamać jej barierę chromową. Standardowa stal węglowa wymaga za to przede wszystkim głębokiego oczyszczenia z korozji i bardzo starannego odpylenia przed kolejnymi etapami.
Po dokładnym zmatowieniu i osuszeniu metalu inżynierowie pokrywają go primerem, pełniącym funkcję niezawodnej warstwy sczepnej. Zastosowanie odpowiednio dobranego środka gruntującego mocno zwiększa adhezję molekularną materiałów o skrajnie odmiennej budowie. Dopiero po całkowitym wyschnięciu rozpuszczalników z primera można rozpocząć właściwe gumowanie powierzchni. Na tym etapie technolog nakłada surową mieszankę, która połączona z odpowiednio zagruntowanym rdzeniem utworzy docelowo całkowicie nierozerwalny element kompozytowy.
Porównanie metod łączenia gumy z metalem
Wulkanizacja na gorąco stanowi jedną z najbardziej zaawansowanych technik tworzenia trwałych detali hybrydowych dla przemysłu ciężkiego. Cały proces polega na jednoczesnym prasowaniu i sieciowaniu surowej mieszanki węglowodorowej bezpośrednio na zagruntowanym rdzeniu. Osiągnięta w ten sposób wytrzymałość złącza na odrywanie przyjmuje bardzo wysokie wartości. Ostateczny wynik zależy jednak od geometrii testowanej próbki, kierunku działania sił rozrywających oraz skomponowanego systemu klejenia. Profesjonalnie wykonane połączenie wykazuje ogromną odporność na degradujące media chemiczne i powtarzalne obciążenia dynamiczne.
Zupełnie innej mechaniki wymaga łączenie przeprowadzane na zimno. Ta alternatywna technologia opiera się na przytwierdzeniu wcześniej zwulkanizowanej płyty za pomocą specjalistycznych klejów kontaktowych lub spoiw poliuretanowych. Rozwiązanie to oszczędza czas produkcyjny i zdejmuje wymóg używania potężnych pieców czy wielotonowych pras hydraulicznych. Ceną za tę elastyczność montażową jest jednak niższa wytrzymałość mechaniczna połączenia w bezpośrednim zestawieniu z zaawansowaną obróbką cieplną. Złącze klejone zdecydowanie gorzej znosi mocno inwazyjne środowisko i zauważalnie szybciej ulega separacji pod wpływem ekstremalnych skoków temperatury.
Dobór konkretnej ścieżki technologicznej ściśle zależy od realnego środowiska pracy projektowanego elementu. Nowoczesny przemysł wydobywczy, hutniczy czy sektor przetwórstwa chemicznego wymaga bezwzględnej żywotności podzespołów poddawanych ciągłemu ścieraniu. W trudnych realiach rynkowych inżynierowie preferują łączenie termiczne, które drastycznie minimalizuje ryzyko kosztownych awarii i przestojów linii produkcyjnych. Metody klejenia na zimno stosuje się z powodzeniem w miejscach, gdzie naprawa musi zostać wykonana na wielkogabarytowym obiekcie docelowym.
Powlekanie metalowych rdzeni elastomerami przynosi wymierne korzyści technologiczne wyłącznie wtedy, gdy bazowe podłoże zachowuje pierwotną nośność konstrukcyjną. Zabezpieczanie pojemnych zbiorników chemicznych, rur przesyłowych czy ciężkich wałów napędowych wyraźnie wydłuża ich cykl życia i podnosi współczynnik tarcia roboczego. Warunkiem sukcesu inwestycji pozostaje zawsze brak głębokich wżerów korozyjnych w samej strukturze detalu. Jeśli baza nośna jest mocno zniszczona lub trwale odkształcona plastycznie, nałożenie nowej powłoki wygłuszającej nie powstrzyma dalszej degradacji materiału. W takich sytuacjach technologicznych konieczna staje się dogłębna regeneracja obrabianego rdzenia lub zamówienie całkowicie nowej części u tokarza.
Praktyka przemysłowa nieustannie dowodzi, że wnikliwa weryfikacja stanu podłoża stanowi twardy fundament powodzenia całego procesu technologicznego. Działająca od 1985 roku spółka FORM-GUM łączy w realizacjach skrupulatną ocenę rdzeni metalowych z wulkanizacją formowaną na gorąco. Rygorystyczne trzymanie się wyznaczonych parametrów obróbki strumieniowo-ściernej oraz precyzyjny dobór primerów zapewniają powtarzalność seryjną. Wieloletnia wiedza o strukturalnej specyfice stali nierdzewnej czy kapryśnego aluminium pozwala inżynierom tworzyć profesjonalne uszczelnienia pracujące bezawaryjnie przez wiele długich sezonów.
Kategorie artykułów
Polecane artykuły

Znaczenie kolorystyki w renowacji sztandarów – jak dobrać odpowiednie barwy?
Kolorystyka odgrywa kluczową rolę w renowacji sztandarów, wpływając na estetykę oraz symbolikę tych elementów. Odpowiedni dobór barw jest istotny, gdyż różne kolory mogą wywoływać odmienne emocje i skojarzenia. Na przykład czerwień często kojarzy się z odwagą i poświęceniem, podczas gdy niebieski sy

Jak łączyć lekkie spodenki z bluzą w codziennych stylizacjach dziecka
Codzienne ubieranie malucha często wymaga kompromisu między estetyką a wygodą. Dziecko potrzebuje pełnej swobody podczas zabawy, a rodzic oczekuje, że zestaw przetrwa wizytę na placu zabaw w nienaruszonym stanie. Połączenie lekkiego dołu z cieplejszą górą tworzy sprawdzony, całoroczny fundament gard